
Tư vấn
Chống lại các vết nứt vòng bi dọc trục trong tuabin gió
Th6
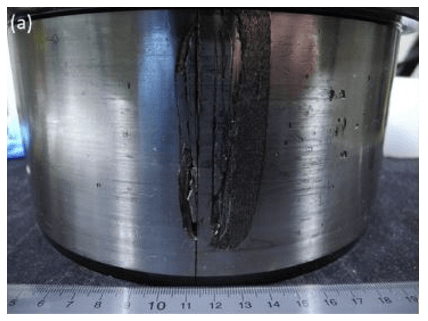
Các vết nứt khắc trắng (WEC), còn được gọi là vết nứt dọc trục, vẫn là nguyên nhân chính gây ra hỏng hóc hộp số trong tuabin gió, gây ra sự gián đoạn lớn cho các trang trại gió bất cứ khi nào vòng bi bị hỏng phải được đưa ra khỏi dịch vụ .Những vết nứt này thường xảy ra trong vòng 5% đến 10% tuổi thọ dự đoán của ổ trục và mặc dù nghiên cứu sâu rộng của các nhà sản xuất ổ trục, trường đại học và cơ quan chính phủ hàng đầu thế giới, nguyên nhân chính xác của vấn đề vẫn là mục tiêu di chuyển của sự kết hợp của các yếu tố, bao gồm ứng suất động, nhiệt ma sát và thành phần bôi trơn, làm cho vết nứt khó dự đoán.
Những gì được biết là vòng bi được cacbon hóa cung cấp một cải tiến đáng kể trong việc ngăn chặn sự lan truyền của WEC so với vòng bi cứng thông thường. Thử nghiệm gần đây của Công ty Timken hợp tác với Phòng Vật liệu Ứng dụng của Phòng thí nghiệm Quốc gia Argonne đã phát hiện ra rằng các mẫu thép được cacbon hóa kéo dài, trung bình, dài hơn khoảng 2,3 lần so với các mẫu được làm cứng trước khi hình thành hố vĩ mô (các lỗ hổng do vết nứt tại hoặc bên dưới bề mặt tiếp xúc vòng bi, bạc đạn Timken).
Kết quả nghiên cứu, ban đầu được công bố trên Tribology International (Cảnh tượng về tác động của vi cấu trúc thép và xử lý nhiệt đối với sự hình thành các vết nứt ăn mòn màu trắng; 6 tháng 2 năm 2019; Elsevier Ltd.), được tóm tắt trong bài viết này.
Carburization so với xuyên suốt
Cả quá trình làm cứng và quá trình cacbon hóa đều là các quá trình xử lý nhiệt. Vòng bi, bạc đạn cứng sử dụng hợp kim thép cacbon cao (điển hình là AISI 52100), đã có các đặc tính cấu trúc và vi mô cần thiết cho hiệu suất ổ đỡ phù hợp, trong khi quá trình cacbon hóa đưa carbon vào thép hợp kim trong quá trình xử lý nhiệt, dẫn đến cấu trúc vi mô thay đổi theo độ sâu.
Sau khi xử lý nhiệt, lớp ngoài của mẫu thép được cacbon hóa sẽ biến thành lớp vỏ có độ cứng cao với ứng suất dư nén vốn có. Lõi của mẫu, không chứa bất kỳ carbon khuếch tán nào, duy trì cấu trúc tương đối mềm, dẻo và độ bền cao. Do đó, mẫu cứng ở bề mặt và mềm ở lõi, không giống như sô cô la sữa có vỏ kẹo. Trong khi đó, vòng bi được làm cứng tương tự như kẹo butterscotch, có thành phần cứng và đồng nhất, dễ bị nứt hơn.
Phương pháp
Việc thử nghiệm nhằm định lượng nếu quá trình cacbon hóa sẽ ảnh hưởng đến tốc độ vết nứt chứa các vùng khắc trắng cục bộ (WEAs) biểu hiện trong thép chịu lực. Điều này đã được thực hiện bằng cách áp dụng một tập hợp các điều kiện thử nghiệm để bàn được phát triển trước đó kết hợp với chất bôi trơn tăng tốc WEC cho các mẫu thép bao gồm hai cấu trúc vi mô khác nhau. Các thành phần được kiểm tra cho WEC là các con lăn mang đường kính 12 mm. Mười con lăn bao gồm thép AISI 52100 đã được làm cứng và 10 con lăn gồm thép AISI 3310 được cacbon hóa đã được chế tạo cho nghiên cứu.
Các mẫu từ mỗi bộ được kiểm tra bằng cách sử dụng giàn khoan vi mô PCS Cụ, trong đó có một tiếp xúc ba vòng trên con lăn được sử dụng để mô phỏng lăn / trượt giữa một con lăn vòng bi và mương. Mỗi trục lăn có rãnh thử rộng 1 mm tiếp xúc với ba vòng có đường kính 54 mm của giàn khoan. Thiết bị thử nghiệm và chất bôi trơn này (một loại dầu bánh răng bán tổng hợp, VG 68, có công thức đầy đủ) đã được sử dụng trong nhiều nghiên cứu kiểm tra sự hình thành của WEC. Các nghiên cứu này cho thấy tải trọng, điều kiện bôi trơn, công thức bôi trơn, hồ sơ ứng suất, thời gian thử nghiệm, cường độ và hướng trượt ảnh hưởng đến sự hình thành của WEC.
Tất cả các thử nghiệm được thực hiện bằng các tham số giống hệt nhau: tải 500N, tỷ lệ trượt -30% (SRR), tốc độ lăn 3,4 m / s và 100 độ C, dẫn đến ứng suất cắt dưới bề mặt tối đa 1,9 GPa ở 125 m.
Như được ghi, tổng cộng có 10 thử nghiệm đã được thực hiện, với các Thử nghiệm 1 thực hiện trong các điều kiện giống hệt nhau để điều tra xem thành phần vật liệu và xử lý nhiệt có ảnh hưởng đến sự hình thành của WEC hay không. Các thử nghiệm 9 và 10 đã được tiến hành sau khi phân tích được thực hiện trên các thử nghiệm 1, mục tiêu là nghiên cứu điểm khởi đầu của WEC trong cả hai loại thép.
Các thử nghiệm 9 và 10 đã được tiến hành để tìm hiểu điểm bắt đầu vết nứt đối với cả hai loại thép. Trong các thử nghiệm này, các mẫu được kiểm tra về mặt kim loại ở 30 triệu chu kỳ tiếp xúc, trước khi hình thành hố bề mặt. Mặc dù các WEC đã được quan sát trong cả hai thử nghiệm 9 và 10, không có kết luận nào có thể được rút ra về điểm bắt đầu cho cả hai tài liệu.
Tuy nhiên, nếu giả định rằng các con lăn từ cả hai thử nghiệm sẽ không đạt gần mức trung bình được ghi nhận cho mỗi bộ thép (94,65 triệu chu kỳ cho AISI 3310 và 41,23 triệu chu kỳ cho AISI 52100), thì có thể khẳng định rằng AISI rất tin tưởng Thép 3310 cản trở đáng kể tốc độ lan truyền vết nứt trong các con lăn. Điều này có thể là do ứng suất dư nén gây ra bởi vi cấu trúc được cacbon hóa (có lẽ là đóng góp chính cho cuộc sống quan sát lâu hơn).
Kết luận
Trong các điều kiện được trình bày, thử nghiệm đã kết luận rằng các mẫu thép được cacbon hóa kéo dài, trung bình, dài hơn khoảng 2,3 lần so với các mẫu được làm cứng trước khi dẫn đến sự hình thành của một hố vĩ mô. Người ta đưa ra giả thuyết rằng sự gia tăng thời gian thử nghiệm là do sự kết hợp giữa ứng suất nén vốn có và độ bền tăng trong các mẫu, do quá trình cacbon hóa.
Các thử nghiệm cũng được tiến hành để xác định thời điểm WEC bắt đầu ở cả hai loại thép, mặc dù không có sự khác biệt đáng kể nào trong việc bắt đầu bẻ khóa theo thời gian có thể được xác định. Điều này cho thấy rằng sự gia tăng thời gian cho đến khi hình thành hố vĩ mô trong các mẫu được cacbon hóa phần lớn là do kéo dài giai đoạn lan truyền thiệt hại. Điều này một lần nữa có thể được quy cho ứng suất dư nén đáng kể gây ra bởi quá trình cacbon hóa.
Một trường hợp cho vòng bi được cacbon hóa trong
Gần hai thập kỷ, chúng tôi đã nghiên cứu tác động của các hợp kim, lớp phủ và xử lý bề mặt khác nhau lên các thành phần tuabin gió quan trọng, bao gồm cả vòng bi. Thử nghiệm và phát triển mở rộng tiếp tục cho đến ngày hôm nay, với sự tập trung không ngừng vào các công nghệ và phương pháp tiếp cận mới để loại bỏ các sửa chữa tốn kém, bất ngờ tiếp tục tác động đến các hoạt động gió trên toàn thế giới.
So với vòng bi cứng, vòng bi được cacbon hóa có thể chống lại WEC tốt hơn và nên được xem xét cho bất kỳ chủ sở hữu tuabin nào gặp phải sự cố về hộp số sớm do tình trạng hư hỏng nặng này.
Scott Hyde, Tiến sĩ, là tổng giám đốc và nhà khoa học cao cấp về kỹ thuật vật liệu tại The Timken Co., một nhà sản xuất vòng bi Timken và các sản phẩm truyền tải cơ khí có trụ sở tại Ohio.