
Tư vấn
Đánh giá HIỆU SUẤT SAU trong điều kiện bôi trơn bị nhiễm bẩn
Th7
Ô nhiễm hạt mảnh vụn trong chất bôi trơn đã được xác định là nguyên nhân chính gây ra hư hỏng sớm và hỏng bánh răng, với chi phí kèm theo trong thời gian ngừng hoạt động của thiết bị, bảo hành và mất năng suất. Các phương pháp thử nghiệm và dự đoán khác nhau đã được phát triển để hỗ trợ kỹ sư thiết kế phân tích và phát triển thiết bị ít nhạy cảm với sự nhiễm bẩn đó. Bài viết này cung cấp một cái nhìn tổng quan và dữ liệu mới so sánh kết quả kiểm tra tuổi thọ vòng bi và phương pháp phân tích dự đoán cho các ổ trục côn khác nhau hoạt động trong điều kiện ô nhiễm mảnh vụn. Công việc gần đây đã áp dụng một phương pháp phân tích (sử dụng kỹ thuật mô tả bề mặt), tương quan phương pháp này với tuổi thọ thử nghiệm trong điều kiện mảnh vỡ, và chỉ ra các thiết kế chế tạo và chế tạo trong vòng bi.
Đặc tính ô nhiễm
Các kỹ sư thiết kế thiết bị có nhiều công cụ phân tích chất bôi trơn bị ô nhiễm để giúp họ đánh giá tác động bất lợi của các mảnh vụn đối với sự hao mòn máy móc và bằng cách sử dụng chúng có thể theo dõi sự mất mát về hiệu suất. Những người khác nhằm mục đích tìm hiểu cấu tạo vật liệu và đặc điểm của ô nhiễm dầu nhờn. Hầu hết các công cụ phân tích vừa được đề cập đều được sử dụng trong việc theo dõi và tìm hiểu sự phát triển của sự cố thiết bị, cũng như mức độ ô nhiễm dầu nhờn để bảo trì dự đoán và phòng ngừa. Nhưng họ không làm được gì nhiều trong việc giúp đánh giá thiệt hại của các mảnh vỡ tác động lên bánh răng và bề mặt ổ trục vì nó liên quan đến tuổi thọ mỏi của vật liệu.
Phương pháp đặc trưng bề mặt
Nixon và Cogdell đã phát triển một phương pháp đánh giá tác động bất lợi của môi trường bôi trơn bị ô nhiễm mảnh vụn [6] được dán nhãn thích hợp Phân tích chữ ký của mảnh vỡ. Nghiên cứu lâu đời sau đây, được thực hiện với sự hợp tác của một nhà sản xuất thiết bị, là một ví dụ về lợi thế mà phương pháp mô tả bề mặt như vậy có thể cung cấp trong việc đánh giá các hệ thống thiết bị. Phương pháp tiêu chuẩn để xác định phân bố kích thước hạt và mức độ tập trung đã được sử dụng để theo dõi mức độ ô nhiễm trong một ứng dụng khách hàng thực tế. Vòng bi, bạc đạn từ các đơn vị lâu năm này sau đó đã được gỡ bỏ khỏi dịch vụ sau một thời gian dài và được kiểm tra thiệt hại về mảnh vỡ cả về mặt trực quan và phương pháp mô tả bề mặt để định lượng mức độ thiệt hại. Bảng 1 cho thấy một vài phân bố kích thước hạt điển hình và nồng độ được quan sát trong suốt thời gian phục vụ của thiết bị.
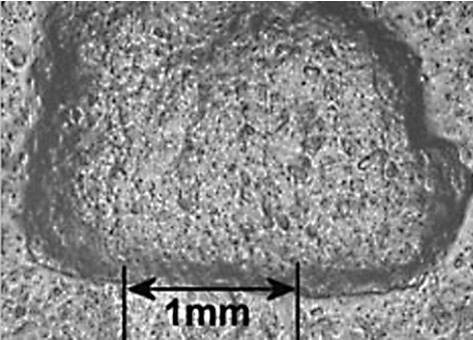
Một điều khá rõ ràng chỉ trong những so sánh trực quan này là phân tích chất bôi trơn không minh họa mức độ thiệt hại bề mặt có thể xảy ra. Bằng cách so sánh dữ liệu trong Bảng 1 với thiệt hại rõ ràng bằng hình thức trực quan, chắc chắn rằng việc lấy mẫu chất bôi trơn không dự đoán bất kỳ hạt nào có kích thước lớn hơn 300 um. Tuy nhiên, so sánh trực quan của các vết lõm, một số có đường kính 6 mm, cho thấy sự hiện diện của các hạt khổng lồ lớn hơn 100 lần so với hạt kích thước 300 um từ mẫu chất bôi trơn. Phương pháp Phân tích Chữ ký Debris được sử dụng để mô tả chính xác hơn thiệt hại bề mặt và chỉ ra mức giảm 42% tuổi thọ sẽ được dự đoán. Ví dụ này dùng để minh họa sự cần thiết của đặc tính bề mặt trong việc liên kết hiệu suất với thiệt hại nhiễm bẩn.
So sánh hiệu suất sản phẩm
Là một phần của quy trình đánh giá để đánh giá và dự đoán hiệu suất ổ trục trong các điều kiện ô nhiễm mảnh vụn, nhiều thử nghiệm vòng đời đã được thực hiện và phương pháp tiêu chuẩn để áp dụng thiệt hại mảnh vỡ đã được sử dụng. Vòng bi thử nghiệm đã được làm lõm trước và không có mảnh vỡ bổ sung nào được thêm vào trong các thử nghiệm này.
Thử nghiệm này đã được báo cáo trước đây [8] và được thực hiện trên những gì được coi là sản phẩm tiêu chuẩn, được sản xuất theo quy trình thông thường chung cho mỗi nhà sản xuất nhất định. Các kết quả trong nhóm này thay đổi theo hệ số khoảng ba với Brg A có hiệu suất tương đối cao nhất. Brg B và Brg E được sử dụng thông qua vật liệu cứng và xử lý, các vòng bi C & D khác được sản xuất một phần hoặc hoàn toàn bằng các thành phần được cacbon hóa.
Đối với mục đích so sánh thống kê, kết quả kiểm tra cuộc sống được hiển thị trong ngoặc với các dải tần số 65%. Độ rộng của các dải này được tính toán dựa trên kích thước mẫu và độ phân tán của các lỗi thử nghiệm và là một hàm của độ dốc Weibull. Khi các dải như vậy trùng nhau giữa các nhóm thử nghiệm, không có sự khác biệt đáng kể về mặt hiệu suất có thể được yêu cầu ở mức độ 90%.
Thử nghiệm Vòng bi chống mảnh vụn đặc biệt thông thường
Thử nghiệm cũng đã được thực hiện với một sản phẩm thông thường từ một nhà sản xuất (Brg A) và các sản phẩm đặc biệt có khả năng chống lại các mảnh vụn từ các nhà sản xuất khác. Ở đây, các sản phẩm chống mảnh vụn đặc biệt đã được cải thiện gấp mười lần so với các quy trình thông thường.
Tăng mức hiệu suất
Bằng cách nghiên cứu các thông số thiết kế và xử lý luyện kim độc đáo được sử dụng để sản xuất Brg A, một phương pháp chống mảnh vỡ cải tiến đã được phát triển. Mục đích là để tăng cường các tính chất cơ học của sức mạnh, độ dẻo và độ dẻo dai, đặc biệt là ở các bề mặt tiếp xúc chức năng (mương). Cách tiếp cận bao gồm thay đổi các thông số kỹ thuật thiết kế chính và thắt chặt các giới hạn kiểm soát quá trình đối với các tham số được chọn đặc biệt là trong quá trình xử lý nhiệt. Thông số kỹ thuật độc quyền bao gồm các tham số chọn lọc bao gồm hóa học vật liệu, austenite được giữ lại, cấu trúc vi mô và kiểm soát xử lý nhiệt sau của các đặc tính gần bề mặt.
Kết quả thực hiện của phương pháp xử lý và thiết kế chống mảnh vụn mới này được thể hiện. Trong sơ đồ thử nghiệm cụ thể này, cuộc sống của hai nhóm mảnh vỡ thông thường bị lõm xuống khoảng 2 đến 3 lần so với tuổi thọ dự đoán không có vết lõm. Phân tích chữ ký mảnh vỡ đã được áp dụng và dự đoán hệ số giảm tuổi thọ của mảnh vỡ trong khoảng 0,4 đến 0,5. cho các vòng bi cơ sở.
Hiệu suất chịu lực của các mảnh vỡ được chứng minh là cao hơn nhiều so với các nhóm cơ sở với dải tần số trên 65% của nó vượt qua ranh giới để dự đoán cuộc sống mà không có thiệt hại về mảnh vỡ. Do đó, ổ trục kháng mảnh vụn mới đã phủ nhận những ảnh hưởng của thiệt hại mảnh vụn đã cho và tăng tuổi thọ trung bình của quần thể lên tới 2,3 lần so với hai nhóm mang cơ sở được thực hiện bằng cách xử lý thông thường. Ổ trục chống mảnh vụn này hiện đang được cung cấp để cung cấp tới 2 lần cải thiện cuộc sống trong môi trường mảnh vỡ.
Mô hình dự đoán tuổi thọ
Cơ sở lý thuyết cho công cụ dự đoán cuộc sống của các mảnh vỡ được trình bày bởi trong đó các tác động của các mảnh vỡ mảnh vỡ đối với các căng thẳng tiếp xúc đường đua và cuộc sống mệt mỏi được xác định. Mô hình đã được xác minh bằng các thử nghiệm vòng bi có kiểm soát mảnh vỡ bằng cách sử dụng vòng bi với các đặc tính hiệu suất được đại diện bởi Brg A.
Do các mảnh vụn trong các ứng dụng bao gồm một phạm vi kích thước hạt lớn, một chương trình đã được kết hợp để xác định ảnh hưởng của ô nhiễm dầu nhờn bao gồm các phân bố kích thước hạt thực tế. Hai cách tiếp cận đã được sử dụng. Cách tiếp cận đầu tiên mô phỏng phân phối kích thước hạt mảnh vỡ tương quan với phân phối mã ISO 4406. 52100 phân phối hạt mảnh vụn thép cho ISO 13/10, 15/12, 17/14, 18/16 và 21/18 được trộn với chất bôi trơn và được sử dụng cho vòng bi như giải thích bởi Nixon. Ví dụ, Hình 7 cho thấy các phân phối hạt được sử dụng cho các mức độ sạch ISO 4406 21/18 và 15/12. Những phân phối này được phát triển từ các phân tích và đặc tính ISO 4406 của các mảnh vụn bị nhiễm bẩn sử dụng dầu. Các bề mặt ổ trục bị móp méo sau đó được ánh xạ quang học để thu được kích thước vết lõm và phân bố mật độ bề mặt. Do đó, có được một Phân tích Chữ ký Mảnh vỡ cho mỗi điều kiện mảnh vỡ này. Dữ liệu có chứa kích thước vết lõm và mật độ bề mặt được lưu trữ để sử dụng bởi các kỹ sư ứng dụng trong việc phân tích tuổi thọ của vòng bi Timken có thể hoạt động trong các môi trường này.
Cách tiếp cận thứ hai là lấy vòng bi từ các ứng dụng thực tế trong trường và đặc trưng quang học về kích thước và mật độ bề mặt của vết lõm trên các vòng bi này để phân tích cuộc sống trong tương lai. Đây là những vòng bi lớn hơn thường hoạt động trong điều kiện ô nhiễm nặng hơn và không thể được mô tả đầy đủ theo ISO 4406. Các kỹ sư có thể sử dụng hình ảnh của các bề mặt bị lõm này để chọn mức độ thiệt hại bề mặt đường đua thường thấy trong các ứng dụng của họ.
Phân tích chất bôi trơn thử nghiệm cuộc sống điển hình được lấy từ các máy kiểm tra tuổi thọ tiêu chuẩn đã chỉ ra rằng mức độ sạch cơ sở là ISO 15/12. Hệ số tuổi thọ của mảnh vỡ có giá trị là 1.0 ở mức độ sạch này. Chất bôi trơn sạch hơn sẽ cung cấp cuộc sống nâng cao và chất bôi trơn có nhiều mảnh vụn sẽ làm giảm tuổi thọ.
Để xác định hệ số giảm tuổi thọ, dữ liệu của Debris Signature Phân tích chữ ký sau đó được sử dụng theo cách sau. Tải trọng tiếp xúc của phần tử lăn được xác định cho các điều kiện ứng dụng để xác định ứng suất tiếp xúc và diện tích tiếp xúc. Có thể xác định ảnh hưởng của kích thước và số vết lõm đến tuổi thọ của ổ trục trong môi trường này. Hình 8 cho thấy một loạt các yếu tố tuổi thọ mảnh vỡ (a3D) cho ổ trục côn 33 mm cho các mức độ làm sạch chất bôi trơn khác nhau và tải trọng xuyên tâm theo tỷ lệ phần trăm C (90). Có thể thấy rằng ở mức tải nặng, hiệu ứng của các mức độ mảnh vụn khác nhau bị giảm đi vì hiệu ứng ròng đối với mức độ căng thẳng chung bị giảm so với hiệu ứng lớn hơn trong việc điều chỉnh mức độ căng thẳng chung khi tải nhẹ.
Kết luận
Các kết luận và quan sát sau đây được cung cấp như là kết quả của kinh nghiệm phân tích và kết quả thử nghiệm thử nghiệm.
1) Đối với các hệ thống bị ô nhiễm nặng, chỉ riêng phương pháp phân tích dầu nhờn có thể không phải là phương pháp đáng tin cậy để liên kết thiệt hại ổ trục và dịch vụ lâu dài.
2) Thử nghiệm tuổi thọ mỏi của vòng bi, bạc đạn Timken để đánh giá độ nhạy thiệt hại của mảnh vỡ, có thể là một công cụ hữu ích để phân biệt hiệu suất của sản phẩm.
3) Thử nghiệm cuộc sống được tiêu chuẩn hóa với các mảnh vỡ cho thấy rằng vòng bi kháng thông thường và mảnh vụn từ các nhà sản xuất khác nhau thực hiện ở các mức độ khác nhau đáng kể. Những khác biệt này cần được xem xét khi so sánh liên quan đến hệ thống phân cấp tương đối của tính kháng mảnh vỡ sản phẩm và khi áp dụng các công cụ dự đoán hiệu suất.
4) Việc đo trực tiếp phương pháp thiệt hại được bao gồm bởi Debris Signature Phân tíchSM dự kiến sẽ cung cấp độ chính xác cao hơn các phương pháp khác liên quan đến phân tích ô nhiễm dầu nhờn trong việc định lượng sự khác biệt thiệt hại.
5) Phân tích chữ ký mảnh vỡ nên cung cấp một công cụ để so sánh, theo cách có thể định lượng, môi trường ô nhiễm của hiệu suất thiết bị thành công với những thiết bị không thành công.
6) Mô hình dự đoán cuộc sống mới cung cấp một kết nối thực tế giữa các vết lõm mảnh vụn thực tế và thiệt hại mỏi sau đó.